- Equity Code :832537
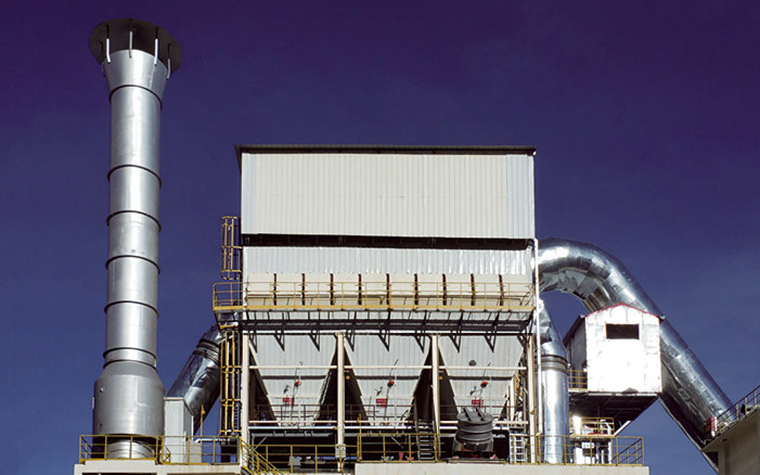
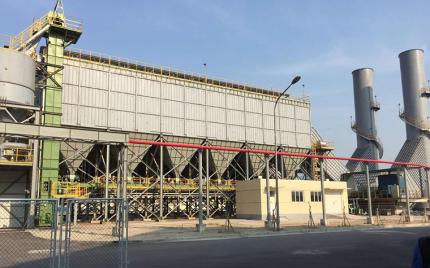
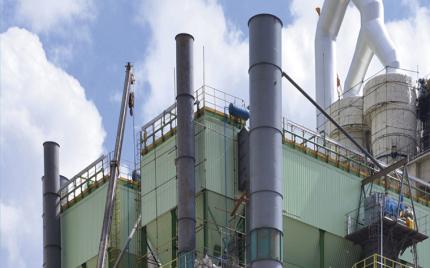
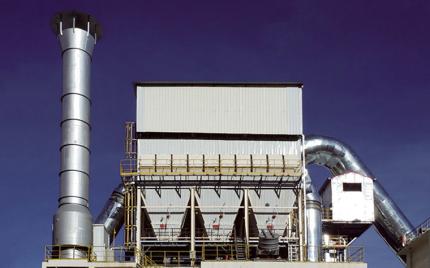
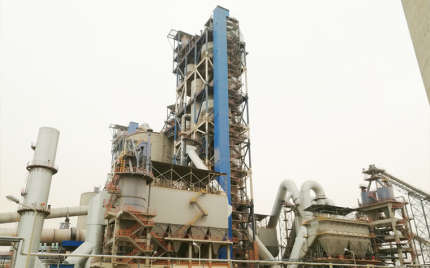
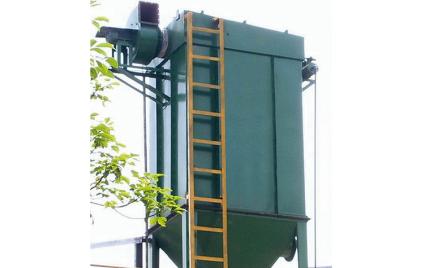
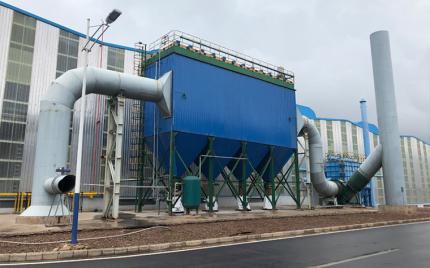
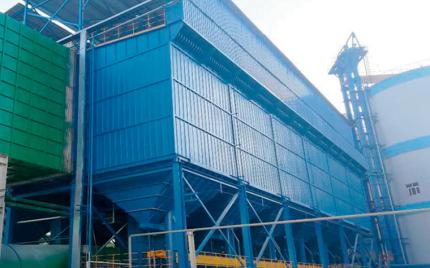
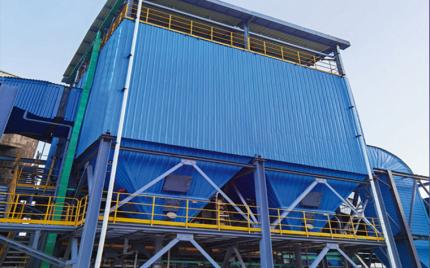
Die LPMMC-Staubabsammelsysteme basieren auf den Standard-Luftschock-Pulsstrahl-Filterhäusern der LPMC-Kohlemühlen, die speziell für Staubableitungsanwendungen in Kohlemühlen entwickelt wurden. Sie vereint die Vorteile der kompartimentierten Umwärtsluftreinigung und Pulsstrahlreinigung und integriert mehrere Brand- und Explosionsschutzstrukturen und -maßnahmen, was sie besonders geeignet für die Staubabsammlung in Kohlepulverisierungssystemen macht.
Die LPMMC-Serie ist erhältlich in 33 Spezifikationen, mit Filterbereichen, die von 98 bis 2.870 m² und die Luftstrombewältigungskapazität von 4.100 bis 155.000 m³/h. Das Produkt wird für Hochofen-Kohleinjektionssysteme in Stahlwerken und Kohlewerksanlagen in Zementwerken verwendet und wurde erfolgreich bei der Hongta Dianxi Group, Guizhou Zunyi Saide, Henan Mengdian und anderen Unternehmen eingesetzt, wobei hervorragende Staubabsammelergebnisse erzielt wurden.
Die Hochdruckreinigung der Druckluftpulsstrahlen liefert eine hohe Reinigungsintensität und eignet sich für Anwendungen mit hoher Staubkonzentration.
Brand- und Explosionsprävention: Antistatische, membranlaminierte Polyester-Nadelfilzfiltermedien werden eingesetzt; Der Hauptkörper hat eine explosionssichere Struktur; Der Kegelwinkel des Trichters übersteigt 70°, um Staubansammlung zu verhindern; Selbstverriegelnde, druckentlastende, explosionssichere Türen sind an der Verkleidung angebracht.
Automatische Steuerung: SPS-basierte Steuerung für Reinigung und Staubentladung; Automatische Temperatur- und Drucküberwachung mit Alarmfunktionen.
Brandbekämpfung: Stickstoffreinigung zur Reinigung, CO-Erkennung mit Alarm und CO₂-Brandbekämpfungssystem.
Die Staubabsammelsysteme verwenden eine kompartimentisierte modulare Struktur, die als Beutelfilter fungiert und oben montierte Pulsventile verwendet, um sequentiell abgetrennte, dämpferverschlossene Plenum-Pulsstrahlreinigung (d. h. Offline-Reinigung) an den Filterbeuteln in jeder Kammer durchzuführen. Die Einheit besteht aus folgenden Hauptkomponenten:
Bestehend aus der Sauberluftkammer und der Filterkammer. Die Clean-Air-Kammer beherbergt die Poppet-Ventile, das Rohrblatt und die Pulsstrahlrohre. Die Filterkammer verfügt über Explosionsentlastungstüren an der Seitenplatte und ist innen mit Filterbeuteln und Filterbeutelkäfigen (Stützrahmen) ausgestattet.
Erhältlich in Multi-Hopper- oder Single-Hopper-Konfigurationen, abhängig von der Gerätegröße. Der Winkel des Trichterkegels überschreitet 70°, um einen gleichmäßigen Aschefluss zu gewährleisten. Die Auslassventile sind vom Typ Drehluftschleuse (Sternrad) oder Klappventiltyp.
Beinhaltet die Ein- und Auslasskanäle sowie geneigte Abschirmplatten. Bei Einreih-Konfigurationen ist die Ein- und Auslass-Windbox auf einer Seite des Gehäuses angebracht. Bei Doppelreihen-Konfigurationen befindet er sich in der Mitte zwischen den beiden Reihen. Kleinere Einheiten der Serie A haben keinen Windkasten; stattdessen sind die Ein- und Auslasskanäle direkt mit den Trichtern bzw. der sauberen Luftkammer verbunden.
Bestehend aus Pulsventilen, Druckluftreservoir (Luftkrümmer), pneumatischen Zylindern zur Betätigung des Poppetventils und den zugehörigen Magnetventilen.
Filter-Regler-Schmierer / FRL-Baugruppe.
Dazu gehören Stützsäulen, Zugangsleitern und Sicherheitsgeländer.
Staubhaltiges Gas gelangt durch den Einlassport der Ein- und Auslass-Windbox und wird durch die geneigten Blendplatten zum Trichter umgeleitet. Wenn die Gasgeschwindigkeit abnimmt, setzt sich grobe Partikel durch Trägheitsabstand in den Trichter ab. Feine Staubpartikel werden mit dem Luftstrom nach oben in die Filterkammer transportiert, wo sie durch die Filtrationswirkung des angesammelten Staubkuchens auf der Außenseite der Filterbeutel abgelagert werden. Das gereinigte Gas strömt durch die Wände des Filterbeutels in die obere saubere Luftkammer, trifft durch die offenen Ventile in die Auslass-Windbox und wird schließlich über den systeminduzierten Zugventilator in die Atmosphäre abgeleitet.
Wenn das Steuerungssystem ein Reinigungssignal ausgibt, beginnt der Reinigungszyklus. Das Klappventil des ersten Fachs wird zuerst geschlossen, wodurch es vom aktiven Luftstrom isoliert wird und dieses Abteil offline genommen wird. Das entsprechende Pulsventil wird dann ausgelöst, wodurch ein Stoß hochdruckhaltiger Druckluft freigesetzt wird, der zusätzliche Luft aus der sauberen Luftkammer einsaugt und mit hoher Geschwindigkeit in die Filterbeutel eingespritzt wird. Dadurch dehnen sich die Filterbeutel schnell aus und verformen sich, wodurch sich der angesammelte Staubkuchen von der äußeren Beuteloberfläche löst. Der abgetrennte Staub fällt in den Trichter darunter. Nach einer vorgeschriebenen Einsetzphase öffnet der Regler das Ventil wieder und bringt das Fach wieder in den Online-Filterdienst. Diese Sequenz wird dann nacheinander über alle verbleibenden Kompartimente hinweg ausgeführt, bis der vollständige Reinigungszyklus abgeschlossen ist.
Der Pulsstrahlreinigungsprozess wird vom Controller gesteuert und unterstützt drei Steuermodi: Druckdifferenz, zeitgesteuerte Steuerung und manuelle Steuerung.
Im Differenzdruckkontrollmodus sammelt sich während der Filtration allmählich Staub auf der Außenfläche der Filterbeutel an, was zu einem allmählichen Anstieg des Systemwiderstands führt. Wenn der Druckabfall über dem Filter die voreingestellte obere Schwelle erreicht, wird ein Reinigungssignal ausgelöst. Die Einheit führt dann zyklisch die Sequenz "Pulsstrahlreinigung → Absetzen → Filtration" Kompartiment für Kompartiment durch, bis der Systemwiderstand wieder auf die voreingestellte untere Grenze zurückfällt. Dieser Steuerungsmechanismus hält den Betriebswiderstand jederzeit in einem stabilen Bereich und stellt sicher, dass der Staubabscheider bei minimalem Energieverbrauch stets eine optimale Sammeleffizienz erreicht.
1.Auswahl der Filtrationsgeschwindigkeit
Die Filtrationsgeschwindigkeit ist die Geschwindigkeit (m/min) des Luftstroms, der durch das Filterbeutelmedium strömt. Es wird manchmal als Luft-zu-Stoff-Verhältnis bezeichnet, was das Luftvolumen bedeutet, das durch eine Flächeneinheit des Filtermediums pro Zeiteinheit in m³/min/m² strömt, was sich auf m/min vereinfacht. Die Auswahl der Filtrationsgeschwindigkeit muss anhand der Eigenschaften von Staub und Rauchgas, Temperatur und Luftfeuchtigkeit, Staubkonzentration, Reinigungsmethode und den Eigenschaften des gewählten Filtermediums bestimmt werden. Die Filtrationsgeschwindigkeit bestimmt nicht nur die Größe des Staubabscheiders, sondern hat auch einen erheblichen Einfluss auf den Widerstand im Filtermedium, die Effizienz der Staubabsammelung, die Reinigungseffizienz und die Lebensdauer der Filterbeutel. Um sicherzustellen, dass der Staubsammler stabil und normal funktioniert, muss die Filtrationsgeschwindigkeit auf Grundlage umfassender Berücksichtigung all dieser Faktoren bestimmt werden.
2.Auswahl der Filtermedien
Das Filtermedium und die Filterbeutel sind die Kernbestandteile eines Staubabscheiders vom Beuteltyp. Die Qualität des Filterbeutelmaterials bestimmt direkt die Spezifikationen und Größe des Staubabscheiders, den Betriebswiderstand, die Emissionskonzentration, die Lebensdauer und weitere Leistungsindikatoren. Bis heute werden bei Staubentfernungsprojekten an Zementofenköpfen und Ofenablagerungen hauptsächlich Glasfasermembran-Filtermedien, P84-Filterfilz, NOMEX-Filterfilz, Fluormesh (ein Verbundfiltermaterial) und andere verwendet.
Auswahlprinzipien: Für P84, importierte NOMEX-Filtermedien und glasfasermembranbeschichtete Filtermedien kann eine höhere Filtrationsgeschwindigkeit gewählt werden, typischerweise 0,95–1,1 m/min; Für konventionelle Haushaltsfiltermedien und Verbundfiltermedien wird eine geringere Filtrationsgeschwindigkeit bevorzugt, typischerweise 0,8–0,95 m/min. Für Bedingungen mit hoher Konzentration sollte eine geringere Geschwindigkeit ausgewählt werden, während für Bedingungen mit niedriger Konzentration eine etwas höhere Geschwindigkeit ausgewählt werden kann.
3.Impulsventile
Es werden 3"-Pulsventile vom Unterwassertyp verwendet, mit einem Düsendruck von 0,25–0,35 MPa. Die Auswahl hängt von der Anzahl der reinigenden Filterbeutel und den Impulsventilspezifikationen ab.
4.Filterbeutelkäfige
Filterbeutel-Käfige werden auf einer automatisierten Schweißproduktionslinie hergestellt, mit einem Venturi-Schutzrohr an der oberen Öffnung. Die Anzahl der Längsdrähte wird je nach verwendetem Filtermedium ausgewählt: typischerweise 12 Drähte für konventionelle Medien, 16 Drähte für Fluormesh-Filtermedien und 20 oder mehr Drähte (meist 24) für glasfasermembranbeschichtete Filtermedien.
5.Reinigungskontrollmethode
Der Staubsammler verwendet in der Regel eine Offline-Reinigungsmethode, wobei das Steuerprogramm zeitlich abgeordnet arbeitet; Der Reinigungszyklus wird je nach Widerstandsänderungen angepasst. Der Betriebswiderstand des Staubsammlers wird in der Regel im Bereich von 1000–1500 Pa gesteuert.